数控加工中心铣削过程中常用的刀具
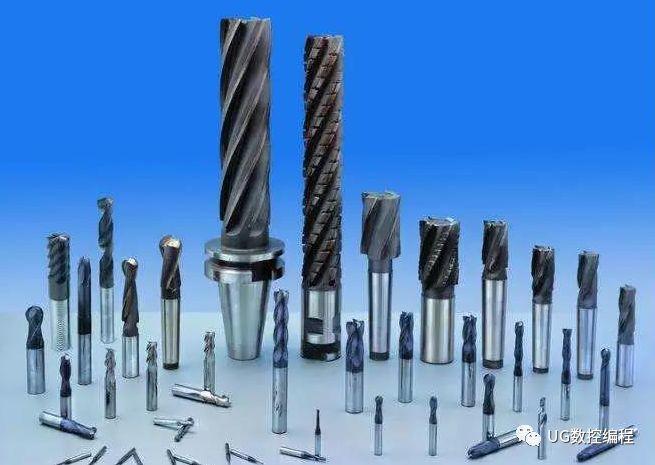
在数控加工中心的铣削过程中,刀具的选择直接影响到加工效率、加工精度和表面质量。合理选用铣削刀具,是保证数控加工顺利进行的重要环节。本文将介绍数控加工中心铣削过程中常用的几类刀具及其应用特点。
一、面铣刀
面铣刀主要用于加工平面,尤其适用于大面积平面的高效铣削。其刀体上装有多个可转位硬质合金刀片,切削刃同时参与切削,生产效率高。面铣刀按刀片安装方式可分为套式面铣刀和机夹式面铣刀,广泛应用于箱体、支架等零件的大平面加工。
二、立铣刀
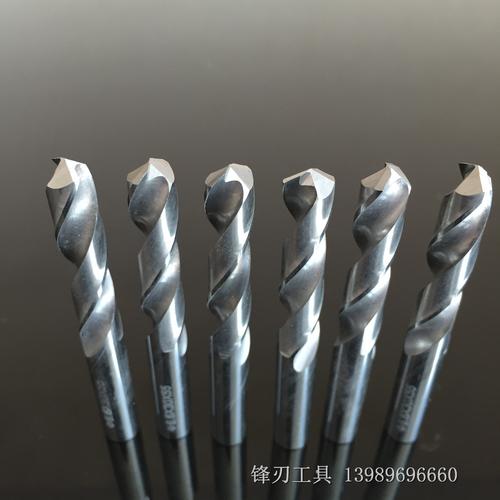
立铣刀是数控加工中心上应用最广泛的刀具之一,主要用于加工沟槽、台阶面、小面积平面以及轮廓曲面。按刀齿数目可分为粗齿立铣刀和细齿立铣刀,按结构可分为整体式、焊接式和机夹式。整体硬质合金立铣刀刚性好、精度高,适合高速切削;高速钢立铣刀则常用于普通材料的中低速加工。
三、键槽铣刀
键槽铣刀具有两个螺旋切削刃,端部有中心孔,能够垂直下刀进行轴向进给,主要用于加工键槽和不通槽。与普通立铣刀相比,键槽铣刀端刃强度更高,可承受较大的轴向切削力。
四、球头铣刀
球头铣刀的端部为半球形,主要用于加工复杂曲面和三维轮廓,如模具型腔、叶片表面等。球头铣刀在铣削曲面时,切削刃上的各点切削速度不同,中心点切削速度为零,因此需要合理选择切削参数以保证表面质量。常用于精加工工序。
五、圆鼻铣刀
圆鼻铣刀是介于平底立铣刀和球头铣刀之间的一种刀具,其端部具有小半径圆弧。它兼具平底立铣刀强度高和球头铣刀能加工曲面的优点,常用于加工带有圆角过渡的型腔、台阶和曲面,也可用于粗加工和半精加工。
六、三面刃铣刀
三面刃铣刀主要用于加工沟槽和台阶面,其圆周面和两侧面均有切削刃,可同时加工槽的底面和两侧面。分为直齿和错齿两种结构,错齿三面刃铣刀切削更平稳。
七、T形槽铣刀
T形槽铣刀专门用于加工T形槽,其切削刃分布在圆周和端面上,刀体呈T形。使用时先加工出直槽,然后再用T形槽铣刀加工出底部两肩。
八、燕尾槽铣刀
燕尾槽铣刀用于加工燕尾槽和燕尾面,其切削刃角度与燕尾槽角度相匹配,通常为45°、50°、55°或60°。
九、螺纹铣刀
螺纹铣刀用于加工内、外螺纹,特别适用于大直径螺纹和难加工材料的螺纹加工。采用螺纹铣削方式可通过螺旋插补运动完成螺纹加工,一把刀具可加工相同螺距的不同直径螺纹,通用性好。
在数控加工中心上还有角度铣刀、成形铣刀、锯片铣刀等专用刀具。在实际生产中,应根据零件材料、加工部位、加工精度和表面质量要求,综合考虑刀具材料(高速钢、硬质合金、陶瓷等)、刀具几何参数和切削用量,合理选择刀具,以充分发挥数控加工中心的高效高精度优势。
如若转载,请注明出处:http://www.dgjipin.com/product/27.html
更新时间:2026-10-29 00:36:56