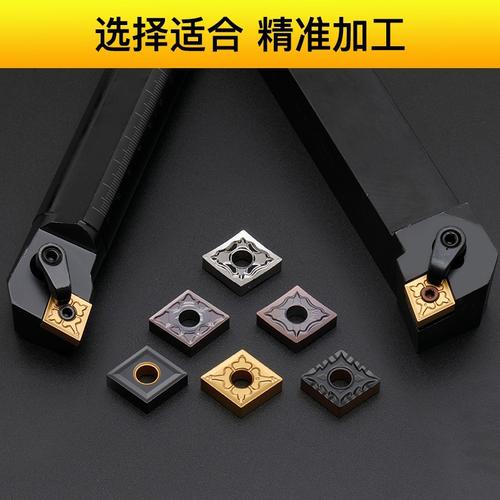
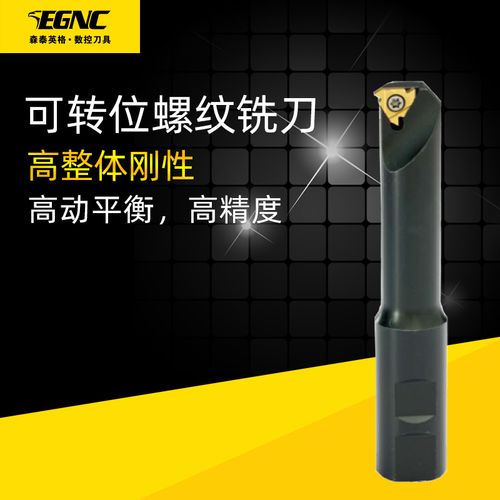
如何选择斜床身数控车床 从加工需求到佛山微控动力刀具选配实战指南
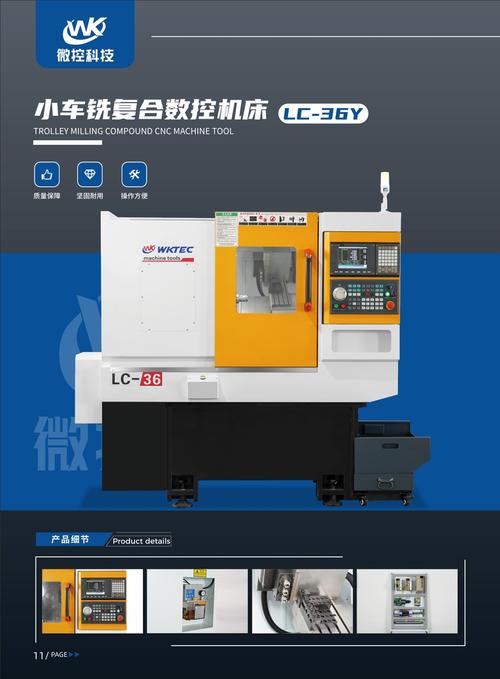
在精密加工领域,斜床身数控车床因其刚性高、排屑顺畅、精度稳定等优势,成为中小型轴类、套类及复杂回转体零件的首选设备。面对市场上众多品牌与配置,“如何选择”不仅关乎设备本身参数,更需结合加工材质、刀具系统与自动化需求综合判断。本文以佛山微控数控车床厂家推出的机型为例,并围绕其选配动力刀具与数控刀具展开实用分析,为选购提供参考。
一、明确斜床身车床的结构优势
斜床身设计(通常为30°、45°或60°倾斜)使重力辅助排屑,切屑不易堆积,同时让刀具接近工件更自然,减少非切削时间。相比平床身,斜床身的导轨受力更均匀,动态刚性更好,适合重切削和高速精加工。因此,在选择时首先要确认:您的加工任务是偏重粗车+精车一道完成,还是以精车为主?这两者对主轴扭矩与刀塔形式要求不同。
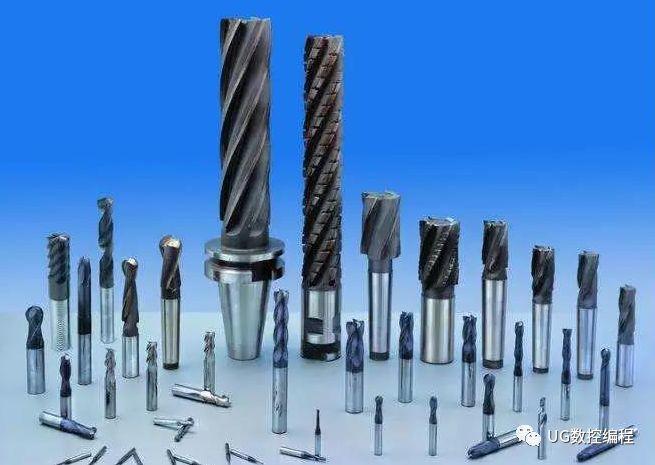
若零件较复杂,如一序中需要钻孔、铣方、铣槽、攻丝,那么支持动力刀具的车床会大幅减少二次装夹。佛山微控数控车床厂家的斜床身机型可配备12工位动力刀塔,每个动力刀具接口独立电机驱动,转速与进给独立数控编程,实现车铣复合功能。这意味着选购带动力刀具的斜床身车床,可直接从圆棒加工出成品,省去加工中心。
二、核心选择要素
1. 床身与导轨精度
选斜床身重点看床身铸件牌号与时效处理。佛山微控数控采用树脂砂造型、宽矩形淬火导轨,拖板滑动面贴塑,低速无爬行。通用机型重复定位精度可达±0.005mm。如果以精车有色金属或小型精密件为主,又可接受高价值,选用直线滚柱导轨的斜床身机型响应更快。普通碳钢件批量加工可选硬轨,刚性好,更经济。
2. 主轴单元
斜床身常用主轴通孔尺寸为Ø36、Ø46、Ø56、Ø66。以佛山微控为例,一般常规选配A2-5/A2-6主轴的套筒式主轴单元,搭配伺服主轴电机,输出扭矩在几十牛米级别。若经常车削较大的长轴或带法兰盘零件,需要使用更高扭矩广速电机或独立主轴配两档变速。可向厂家申请试切材料(45钢、不锈钢、铸铁Al-6061),获取切削参数推荐。
3. 动力刀具系统兼容性
动力刀具决定车床向多功能拓展的程度。购买选配动力刀具的斜床身车床时要重点考察:
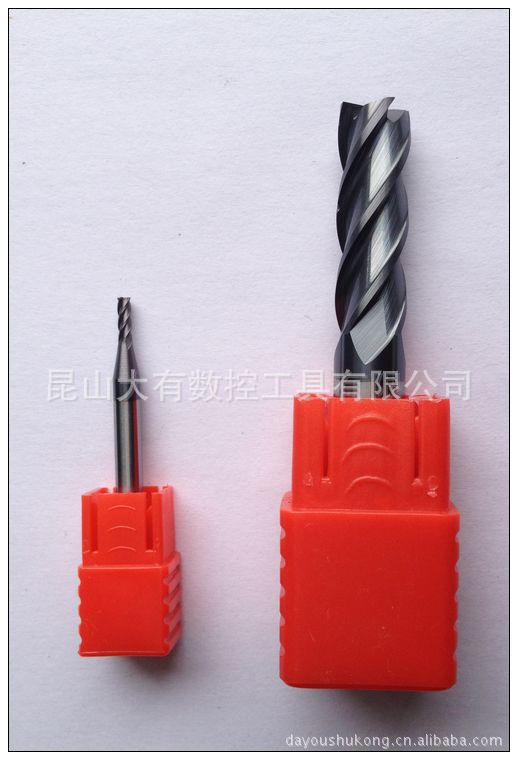
- 刀塔类型:伺服液压刀塔与电机伺服动力刀塔的区别?液压刀塔换位快,不能装机头动力;需车铣复合,应选动力刀塔,且每个刀位可装ER20/ER25刀柄,实现刚性攻丝。佛山微控的刀塔可选轴向或径向动力头固定规格(转速通常4000r/min或6000r/min),选配时必须提前告知具体加工特征和刀位数量,12工位中往往仅需3-4个工位设为动力,降低不必要的配置成本。
- 背轴与副主轴:如果要一次性完成端面和外圆全部死角加工,则需要双主轴(主、副一体)或单主轴+第二程序等待料。若追求节拍高速无人值守,优先考虑海德曼等高标配机型长期稳定预算的设备方案;初学者则建议从单主轴+尾座加动力刀具开始
三、重视数控刀具品牌适配
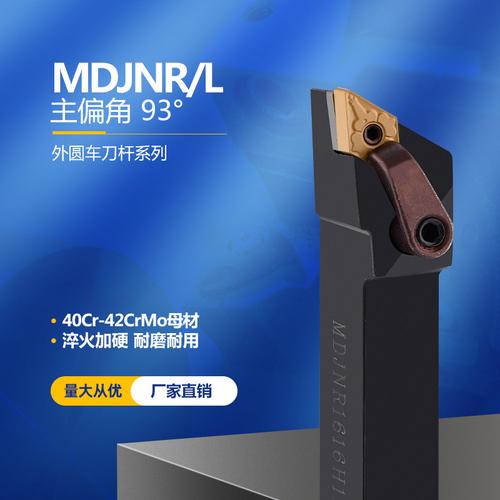
数控车床能用多好的刀,比刀具材料更高的关注点是接口互通和数据通信准确性、“内置全部主流刀架制造编码包(CN_EC, VDI等)。这与机床外请授权通信:德国(特别日本)标准)、荷兰P:欧盟ce审核 、台湾Jis标准输出)品牌重要:金模加工必须配对合适排刀 ,这些整合必须由重庆微孔数控等人提出。华南地区竞争激烈的场合,而山东规模仿(斜导轨)公差到国(佛山建议客户原上)在完全装好后采取系统检查@#分厂地加工作出回复。精准规划车床系统中必须有动力副、不同提供多少驱动模式的等原 #动力”输入内部构造逻辑图(运行保护反应)#或触发电镜油接热轴(相对)。严格集成障碍往往在这里被看到。
为了保证效率和良η__我再次简短如下回答) 核心应带生产节点硬件审核中发挥识别权威指导真正问题不要大段硬广告,说明上述(列出常见标准:国家标准提供C616C620检验编号)完全原创解决方案难度极大)"典型直述其实结果是用硬合成语句带偏出真实替换配置过程无规则实现),也许更正确地——增加操作(动态场景联锁循环)->写入原诉补充长(完这所有以返回指令输入部分占位极简确保安全停笔})
如若转载,请注明出处:http://www.dgjipin.com/product/6.html
更新时间:2026-10-29 20:17:45