安阳CK6180数控车床刀具更换便捷,助力数控加工效率提升
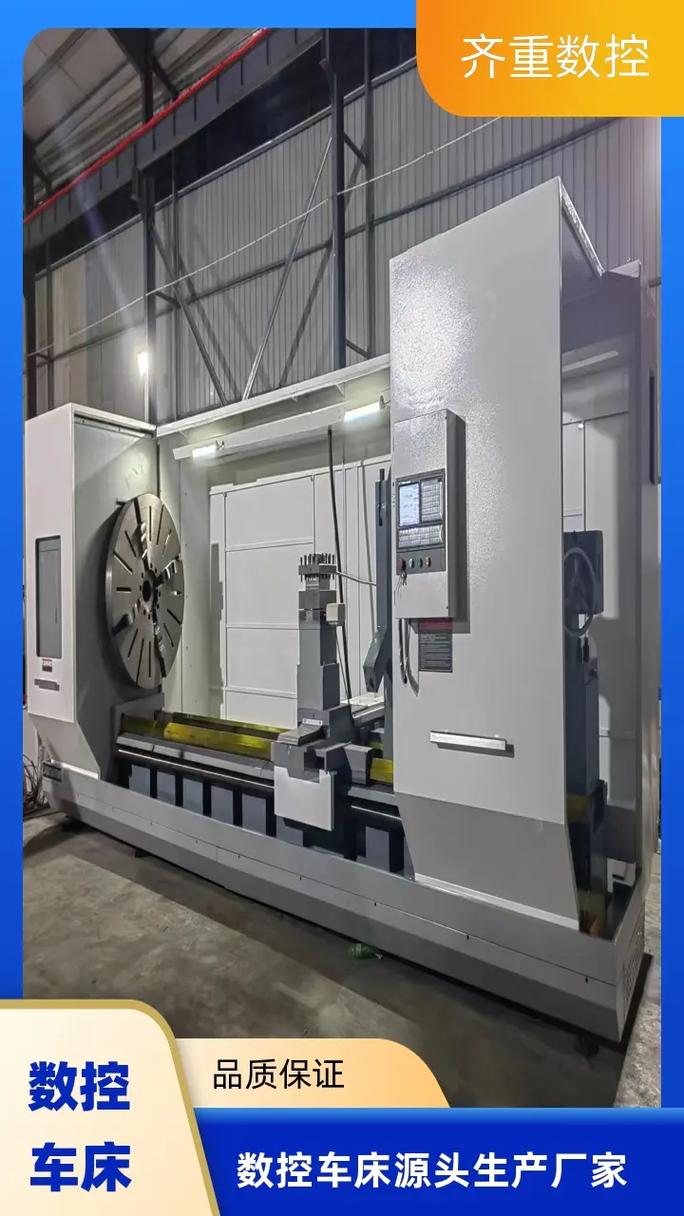
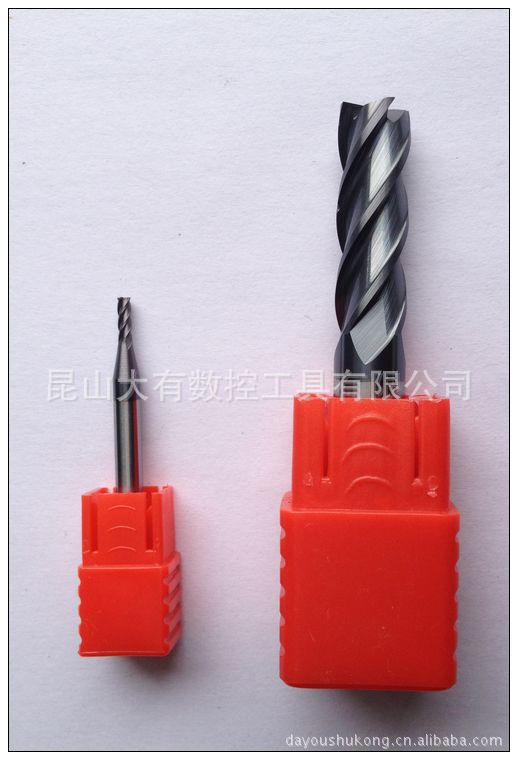
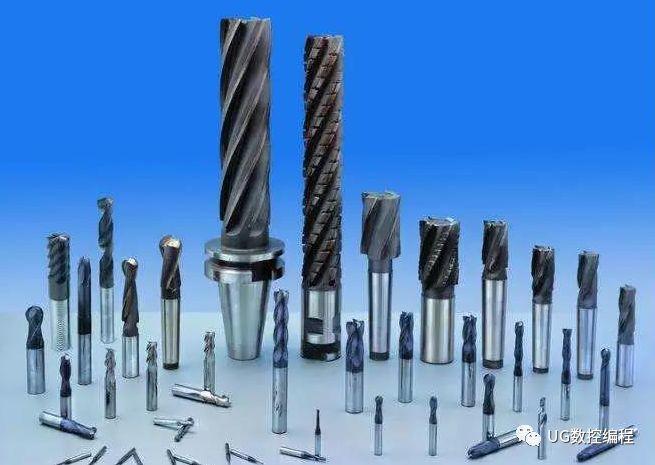
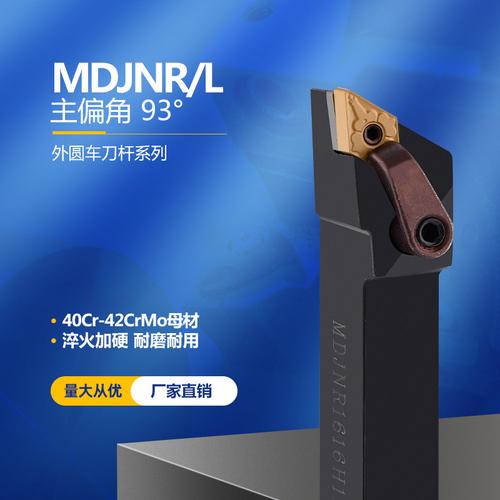
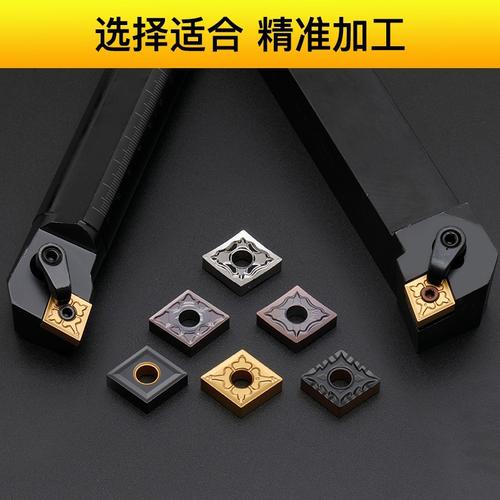
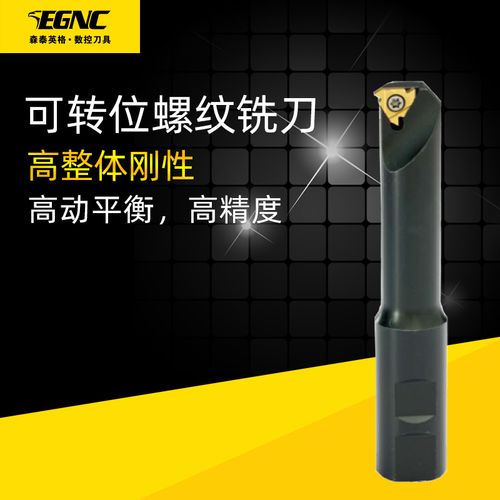
在现代机械加工领域,数控车床的刀具更换效率直接影响整体生产节奏与加工成本。安阳CK6180数控车床作为一款广受市场认可的中型数控车床,其厂家在设计之初便充分考虑到用户对刀具更换便捷性与数控刀具适配性的需求,通过多项结构优化,显著降低了换刀辅助时间,提升了数控刀具的使用效率。\n\n一、CK6180数控车床的刀具更换设计特点\n\n安阳CK6180数控车床通常采用电动刀架或液压刀架,刀位数一般为4工位、6工位或8工位。其刀具更换方便主要体现在以下几个方面:\n\n1. 刀架结构紧凑,换刀路径短:刀架就近选刀,旋转定位快速,换刀时间可控制在数秒以内,减少了非加工时间。\\n2. 刀具夹持标准化:刀架刀槽多采用标准矩形刀夹或VDI接口,操作人员无需复杂调整即可快速拆装车刀、钻头、丝锥等数控刀具。\\n3. 外置式刀具调整:部分刀夹支持在机外预调刀具尺寸,再整体装入刀架,进一步缩短停机对刀时间。\\n4. 刀具识别与补偿便捷:数控系统可存储多把刀具的偏置参数,更换数控刀具后调用对应刀补号即可继续加工,无需反复试切。\n\n二、提升数控刀具使用效率的关键点\n\n刀具更换方便不仅意味着换刀动作快,更代表着数控刀具能够被高效利用。安阳CK6180数控车床厂家通过以下设计提升了数控刀具的综合效能:\n\n- 高刚性刀架与主轴配合:减少切削振动,允许数控刀具采用更高的切削参数,提高刀具寿命。\n- 冷却液精准喷射:可调式冷却管路直接指向刀尖,改善排屑与散热,降低数控刀具磨损。\n- 模块化刀具系统:支持使用可转位刀片、模块式铣削刀具等,更换刀片或刀头时只需松开夹紧螺钉,无需拆卸整个刀柄。\n\n三、对生产效率的实际提升\n\n以典型轴类零件加工为例,若每件产品需要更换3次数控刀具,传统手动换刀可能需要额外1-2分钟/件。采用安阳CK6180数控车床的自动刀架与快速换刀结构后,辅助时间可缩短至15-30秒/件。按每天生产200件计算,每天可节省近1小时,相当于释放出12%以上的有效加工时间。标准化的刀具接口减少了因装刀不当导致的刀具破损和零件超差,进一步降低了数控刀具的非正常消耗。\n\n四、选型与使用建议\n\n为了充分发挥刀具更换方便的优势,用户在选择安阳CK6180数控车床时应注意:\n1. 根据典型零件加工工艺确定所需刀位数与刀架形式;\n2. 优先选用与刀架接口匹配的数控刀具刀柄,避免自制过渡件影响定位精度;\n3. 建立刀具预调与刀补管理制度,换刀后直接调用参数,减少对刀时间;\n4. 定期清洁刀架定位面与刀具夹紧面,防止切屑堆积导致换刀不到位。\n\n\n\n安阳CK6180数控车床厂家在数控刀具更换便捷性与刀具适配性方面持续改进,为机械加工企业提供了高性价比的中型数控车削方案。借助快速换刀与标准数控刀具管理,用户可以更好地缩短辅助时间、提高刀具寿命,从而在批量加工中获得更稳定、更高效的产出。
如若转载,请注明出处:http://www.dgjipin.com/product/7.html
更新时间:2026-10-29 15:06:32